I. 원료조제(맞춤형 제제)
세 가지 범주의 핵심 원자재는 운영 조건에 따라 정확하게 비율화됩니다.
고무 원료
베이스고무(천연고무/NR, SBR, EPDM, NBR) + 강화제(카본블랙, 실리카) + 가황시스템(황, 촉진제) + 기능성 첨가제(산화방지제, 내마모제, 난연제, 가소제).
적용 분야에 따라 구별: 상단 커버 고무(마모 및 충격 저항), 하단 커버 고무(낮은 마찰) 및 코어/스킴 고무(특히 시체 접착용).
시체 기본 재료
원단 코어: 폴리에스테르(EP), 나일론(NN) 또는 면 캔버스; 고강도, 다층 하중 지지력을 제공합니다.
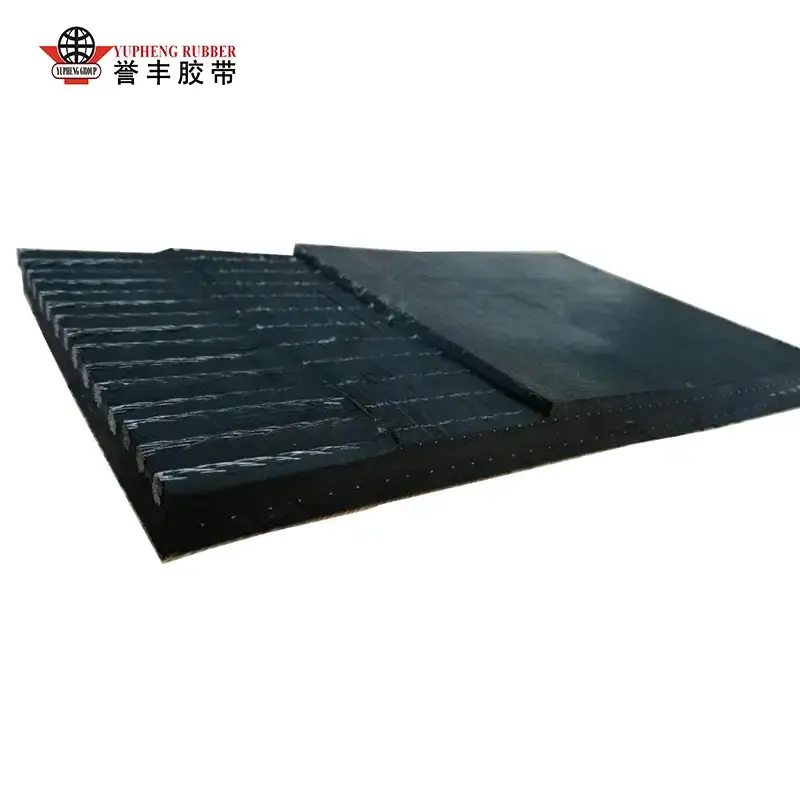
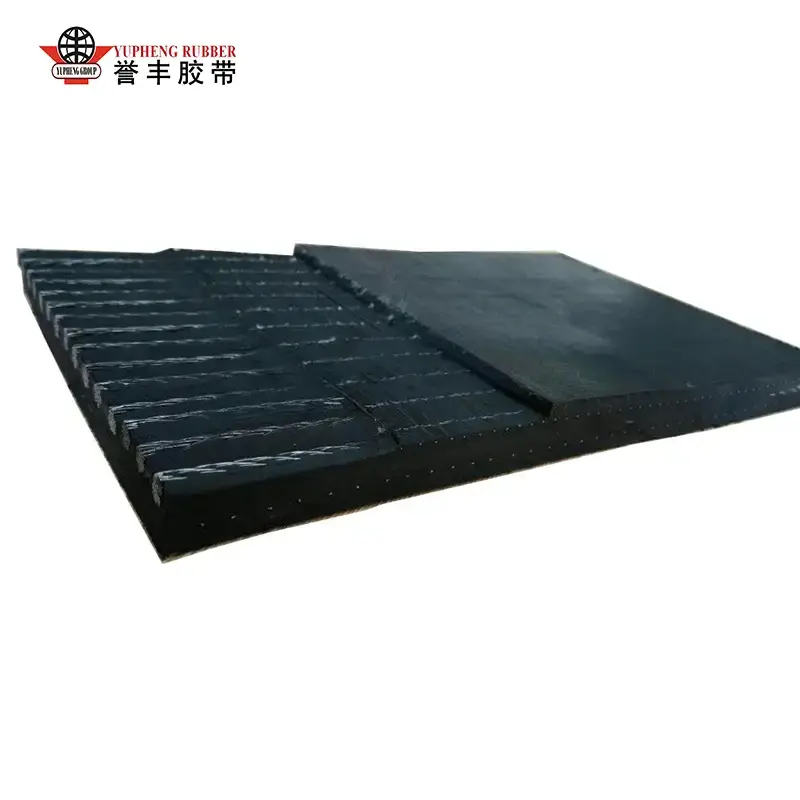
스틸 코드 코어: 아연 도금 강철 코드; 장거리, 고강도 광산 작업용으로 설계되었습니다.
결합제
RFL 딥 용액(Resorcinol-Formaldehyde-Latex): 고무와 직물 또는 강철 코드 사이의 박리를 방지합니다.
II. 혼합 공정(고무 화합물 준비, 기본 특성 결정)
원료의 무게를 측정하고 밀폐된 내부 믹서에 공급합니다. 혼합은 고온(120~160°C) 및 고압에서 10~15분 동안 발생하여 카본 블랙과 첨가제가 베이스 고무 내에 완전히 분산되어 응집이나 조기 가황(스코칭)을 방지합니다.
내부 응력을 완화하기 위해 추가 혼합 및 냉각을 위해 화합물을 개방형 밀로 배출합니다.
시트 기계는 화합물을 고정된 두께의 시트로 압축합니다. 이를 냉각하고 4~24시간 동안 휴지/성숙하여 가소성을 안정화합니다.
샘플의 경도, 인장 강도 및 접착 강도를 테스트합니다. 표준 이하의 배치는 재처리되고 적격 시트는 향후 사용을 위해 카테고리별로 저장됩니다.
III. Carcass 전처리 (접착력 강화에 중요)
1) 원단 캔버스 전처리
캔버스를 평평하게 하고 먼지를 제거한 다음 RFL 딥 탱크에 담그고 건조합니다. 이는 캔버스 섬유 표면에 접착 필름을 형성하여 후속 박리 또는 분리를 방지합니다. 2) 강철 케이블 전처리
아연 도금 강철 케이블은 탈지 및 녹 제거 작업을 거친 후 인산염 처리를 거쳐 거친 인산염 층을 생성하여 코어 고무와의 침투 접착력을 크게 향상시킵니다. 모든 케이블은 다음 단계를 준비하기 위해 균일한 장력으로 곧게 펴집니다.
IV. 캘린더링 + 성형 (그린벨트 생산을 위한 적층조립)
옵션 A: 패브릭 코어컨베이어 벨트형성
4롤 캘린더를 통한 고무 코팅: 전처리된 캔버스가 일정한 속도로 캘린더링 롤을 통과하며, 코어 고무의 얇은 층이 양면에 균일하게 적용되어 단면 또는 양면 고무 처리된 직물을 생성합니다.
다층 조립: 고무 처리된 직물 층이 디자인(예: 3, 4 또는 5개 층)에 따라 정렬 및 적층되며, 갇힌 공기를 배출하기 위해 층 사이에 코어 고무의 얇은 코팅이 적용됩니다.
하단 및 상단 커버 고무층이 적용되고(상단 레이어는 내마모성) 측면 고무가 적용되어 측면을 밀봉합니다.
냉간 압착 롤은 어셈블리를 압축하여 기포와 주름을 제거하고 가황되지 않은 그린 벨트를 생성합니다.
옵션 B: 강철 케이블 코어 컨베이어 벨트 성형(고강도 적용)
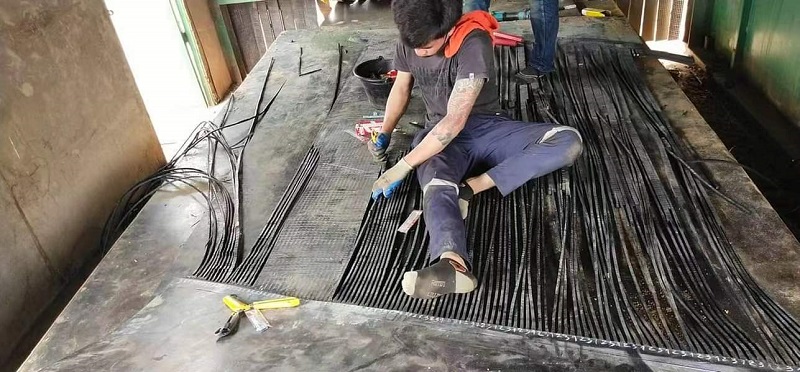
균일한 하중 분포를 보장하기 위해 여러 개의 강철 케이블이 성형 테이블에 동일한 간격과 일정한 장력으로 배열됩니다.
코어 고무의 바닥층이 깔려 있고, 케이블이 고무에 편평하게 매립되어 있으며, 중간 충진 고무층이 케이블 사이의 틈을 메우기 위해 적용됩니다.
두꺼워진 상하 커버 고무층과 측면 가장자리 밀봉 고무가 적용되었습니다.
진공 냉간 압착으로 어셈블리가 통합되어 케이블과 고무 사이에 기포가 생기거나 기포가 생기는 것을 방지할 수 있습니다.
특수 파생 상품
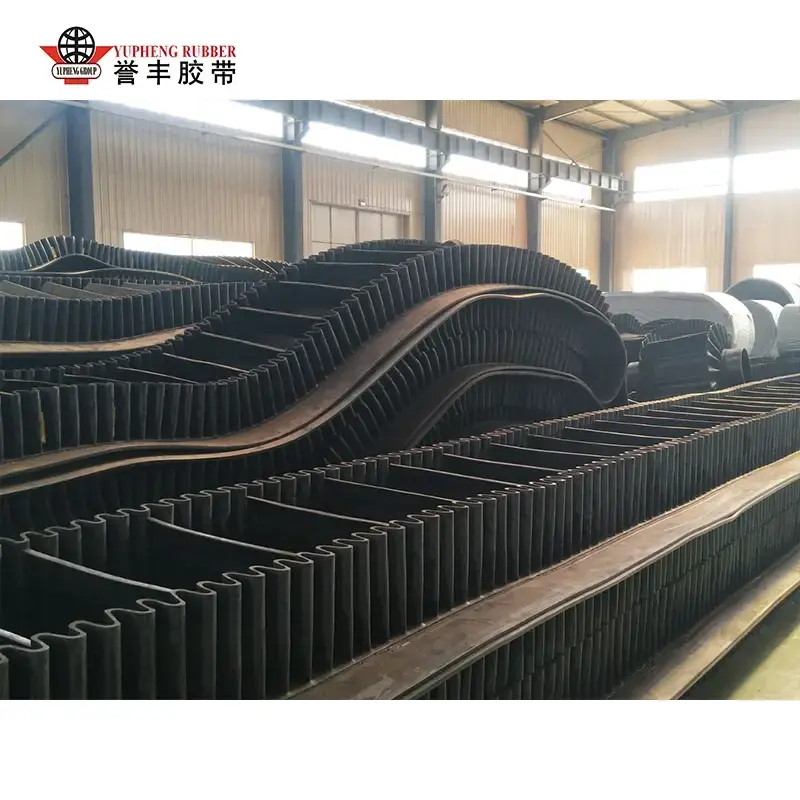
성형 과정에서 측벽, 클릿, 패턴 고무 시트를 동시에 설치하여 일체형 반제품 미끄럼 방지 또는 급경사를 생산합니다.컨베이어 벨트.
V. 가황(코어 경화 공정, 영구 고무 가교)
가황은 "부드러운 생고무 블랭크"를 고강도 완제품으로 변환하는 중요한 단계입니다. 두 가지 주요 유형의 장비가 사용됩니다.
평판 가황 프레스(배치 공정, 중소형 폭 또는 특수 벨트용)
벨트 블랭크는 다층 가열 압반 사이에 배치됩니다. 공정 조건: 온도 140~160°C, 압력 1.5~3MPa, 가황 시간은 두께에 따라 15~60분입니다. 높은 온도와 압력 하에서 고무 분자는 교차 결합되어 고무 층과 강화 구조를 통합된 전체로 융합합니다.
Continuous Drum Vulcanizer (장거리 표준 평벨트 대량생산)
강철 벨트는 지속적인 가황을 위해 가열되고 가압된 드럼 위에서 일정한 속도로 벨트 블랭크를 지속적으로 당깁니다. 이 방법은 길이가 수 킬로미터에 달하는 긴 컨베이어 벨트에 적합하며, 균일한 두께와 단면 접합이 보장됩니다.
가황 후 벨트는 열팽창 및 수축으로 인한 균열이나 변형을 방지하기 위해 느리고 점진적인 냉각 과정을 거칩니다.
6. 후처리 및 마무리
냉각 및 설정: 온도를 완전히 낮추고 내부 가황 응력을 완화하기 위한 공기 또는 물 냉각;
가장자리 트리밍: 양쪽에서 과도한 플래시/버를 제거하여 벨트 폭을 표준화합니다.
표면 처리: 연삭, 연마 및 마킹(인쇄 모델, 강도 등급, 사양 및 생산 날짜);
특수 가공: 천공, 특정 길이로 절단, 필요에 따라 완성된 조인트의 핫 스플라이싱.
스틸 코드 컨베이어 벨트의 장점
-
WhatsApp
Jayce
Email